


pigmento de grado de fibraSirve como colorante especializado diseñado para integrarse directamente en fibras sintéticas y naturales durante la fabricación, brindando una permanencia del color y una resistencia al lavado excepcionales. A diferencia de los tintes tradicionales que penetran las fibras molecularmente, estos pigmentos forman una unión física estable con matrices poliméricas en fibras de poliéster, nailon y polipropileno, lo que garantiza tonos brillantes y resistentes-a la decoloración. Los fabricantes de textiles valoran los pigmentos de calidad de fibra por su capacidad para mantener una coincidencia de color consistente entre lotes-de-lotes, lo que aborda puntos críticos de adquisición relacionados con la estabilidad de la calidad y la confiabilidad del suministro a largo-plazo en entornos de producción de alto-volumen.
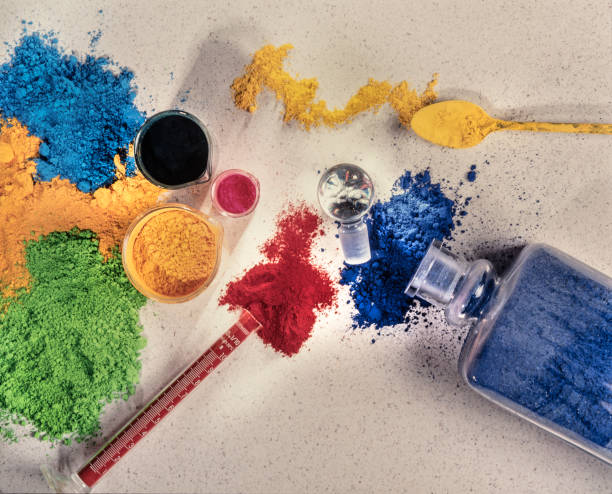
Comprensión del pigmento de calidad de fibra y su papel en los textiles
Ha habido un gran cambio en la industria textil hacia tecnologías de coloración más avanzadas. Los pigmentos de calidad de fibra-se han convertido en una de las opciones más importantes para los fabricantes que desean un mejor rendimiento. Estos colorantes especializados son muy diferentes de los tintes habituales en cuanto a cómo se elaboran y cómo se utilizan.
Composición química y proceso de fabricación.
Los pigmentos de calidad de fibra-están formados por partículas orgánicas o inorgánicas muy pequeñas que están diseñadas para funcionar bien con las altas temperaturas y altas presiones que se producen durante la extrusión de la fibra. Los tamaños de las partículas suelen estar entre 0,05 y 0,5 micrómetros, lo que permite que se distribuyan uniformemente por toda la masa fundida del polímero durante el proceso de fabricación. Los fabricantes de calidad utilizan tecnologías de tratamiento de superficies con agentes dispersantes y estabilizadores para hacer que los sustratos de fibra sean más compatibles entre sí.
Durante la producción, estos pigmentos pasan por muchos pasos estrictos para eliminar cualquier defecto que pueda cambiar la calidad del color o causar problemas con el procesamiento. Los fabricantes modernos utilizan múltiples etapas de filtrado y recubrimiento para asegurarse de que las partículas mantengan su forma cuando se hacen girar. El resultado final es un producto cuyo rendimiento del color es consistente en diferentes tiradas de producción, satisfaciendo la demanda de estabilidad de un lote a otro.
Características de rendimiento en aplicaciones textiles
Debido a que los pigmentos de calidad de fibra-tienen cualidades físicas especiales, ayudan a los fabricantes textiles de maneras mensurables. Debido a que no se disuelven en la matriz de la fibra, son muy resistentes a la luz-a menudo obtienen puntuaciones superiores a 7-8 en la escala de lana azul, mientras que la mayoría de los tintes regulares solo obtienen puntuaciones entre 4-6. Esta longevidad es especialmente importante para los textiles para exteriores, como toldos, telas para muebles de exterior y ropa deportiva, que están expuestos a la luz ultravioleta durante mucho tiempo.
Otro factor importante de eficiencia es la estabilidad térmica. Los pigmentos de buena calidad de fibra-pueden soportar temperaturas de procesamiento de hasta 300 grados sin descomponerse ni cambiar de color. Esto significa que se pueden utilizar para fabricar fibras de poliéster y nailon, donde las temperaturas de fusión alcanzan entre 270 y 290 grados. Esta resistencia térmica elimina los problemas de movimiento del color que tienen algunos sistemas de tinte cuando se calientan, por lo que las telas terminadas mantienen su apariencia durante todo el procesamiento.
Estándares de control de calidad y puntos de referencia internacionales
Cuando los profesionales de compras analizan pigmentos de grado de fibra-, deben utilizar los mismos estándares de calidad que se utilizan para otros tipos de pigmentos. Los proveedores líderes utilizan métodos de prueba que cumplen con las normas ASTM e ISO. Estos métodos miden aspectos como la intensidad del color, la intensidad del color y la calidad de la dispersión. El movimiento en la industria hacia métodos de prueba estándar es similar a lo que sucede con las tintas de impresión y los recubrimientos para automóviles, donde es imprescindible un rendimiento constante.
Actualmente, fabricantes de renombre utilizan comúnmente la tecnología de difracción láser para realizar investigaciones sobre la distribución del tamaño de partículas. Esta prueba garantiza que no haya partículas demasiado grandes que puedan detener las hileras o dejar manchas visibles en las telas terminadas. Las mediciones espectrofotométricas de la intensidad del color permiten a los compradores asegurarse de que los envíos que llegan cumplen con los estándares establecidos. Esto reduce los riesgos que conllevan las diferencias de color entre lotes de producción.
Usos del pigmento de calidad de fibra en la industria textil
pigmentos de grado de fibraSe puede utilizar de muchas maneras diferentes en la fabricación de textiles y cada una tiene su propio conjunto de requisitos técnicos y estándares de rendimiento. Comprender estos contextos de aplicación ayuda a los equipos de adquisiciones a asegurarse de que las especificaciones del producto satisfagan las necesidades de los usuarios finales.
Coloración de fibra sintética
La producción de fibra de poliéster es el mayor mercado de pigmentos de calidad de fibra-. Esto se debe a que la fibra de poliéster se utiliza en muchas prendas, textiles para el hogar y tejidos industriales. Los fabricantes agregan pigmentos durante el proceso de fusión del polímero para hacer fibras teñidas-en solución o teñidas-con masa, que tienen color incorporado en la estructura de la fibra. Este método elimina la necesidad de pasos de teñido adicionales, y utiliza hasta un 90 % menos de agua que los métodos tradicionales de teñido en piezas.
Al ser no-polares, las fibras de polipropileno utilizadas en pisos, muebles y geotextiles no se pueden teñir de la forma habitual. En cambio, dependen de la pigmentación durante la formación de fibras. Los pigmentos de fibra-hechos para uso de polipropileno tienen una mejor estabilidad al calor, por lo que pueden soportar temperaturas de procesamiento entre 230 grados y 260 grados sin dejar de mantener sus colores brillantes. El uso de pisos de polipropileno en el interior de los automóviles ha aumentado la necesidad de pigmentos resistentes a la luz que eviten que los colores se desvanezcan cuando se exponen a largos períodos de luz solar a través de los parabrisas.
Para los usos de la fibra de nailon, especialmente en calcetería y ropa deportiva, son útiles los sistemas de pigmentos que mantienen los colores brillantes incluso después de muchos lavados y desgaste. Los fabricantes de ropa deportiva especifican pigmentos de grado de fibra-que obtienen índices de solidez del color de 4 a 5 en la escala de solidez al lavado. Esto garantiza que la ropa mantenga su aspecto después de 50+ lavados industriales.
Ventajas ambientales y económicas
Los pigmentos de calidad de fibra-son mejores para el medio ambiente, lo que está en consonancia con normas cada vez más sostenibles en la cadena de suministro textil. El uso de pigmentación masiva al fabricar fibras elimina las grandes cantidades de agua, energía y productos químicos que se utilizan en los procesos estándar de teñido por lotes. Las fibras de poliéster teñidas en solución-utilizan un 60 % menos de energía y generan un 80 % menos de emisiones de carbono que las opciones teñidas en piezas-, según un estudio del ciclo de vida.
El cumplimiento ambiental también tiene beneficios económicos. Eliminar los pasos de teñido después de la producción reduce los plazos de fabricación entre 3 y 5 días, lo que acelera el tiempo que lleva llegar al mercado los productos que deben fabricarse rápidamente. Las empresas no quieren comprar equipos de teñido, sistemas de almacenamiento de productos químicos o instalaciones de tratamiento de aguas residuales porque son caros y difíciles de gestionar. Estas eficiencias operativas se traducen en un ahorro de costos del 10-15 % en comparación con las rutas de teñido convencionales, lo que es particularmente relevante para los textiles básicos de gran volumen donde las presiones sobre los márgenes son intensas.
Debido a que las fibras pigmentadas no se desvanecen ni transfieren color, hay menos reclamos de calidad y reembolsos de productos relacionados con estos problemas. Los minoristas y propietarios de marcas son cada vez más conscientes de esta ventaja y eligen telas teñidas en solución-para productos donde la durabilidad del color tiene un efecto directo en la satisfacción del cliente y la reputación de la marca.
Abordar los desafíos de la fabricación
A pesar de sus ventajas, los pigmentos de calidad de fibra-presentan ciertas consideraciones de procesamiento que los fabricantes deben abordar. La calidad de la dispersión de pigmentos tiene un efecto directo en el aspecto del tejido final. Las partículas que no están bien distribuidas pueden aparecer como manchas o coloración desigual. Para cumplir con los estándares de dispersión necesarios para los usos textiles-de alta gama, los principales productores compran equipos de mezcla de alto-cizallamiento y sistemas de filtración constante.
La complejidad de la combinación de colores aumenta cuando se trabaja con pigmentos versus tintes, ya que los pigmentos exhiben diferentes propiedades de dispersión de la luz que afectan el tono percibido. Los coloristas experimentados emplean sistemas computarizados de combinación de colores y mantienen extensas bibliotecas de tonos para agilizar el desarrollo de formulaciones. El establecimiento de estándares de color basados en muestras físicas de referencia en lugar de fórmulas ayuda a garantizar la coherencia entre las instalaciones de producción y los cambios de proveedores.
Comparación de pigmentos de grado de fibra con soluciones alternativas
Las personas que toman decisiones sobre compras deben saber cómopigmentos de grado de fibrase compara con otras tecnologías de coloración en una serie de áreas de rendimiento. Conocer esta información ayuda a elegir una fuente y una tecnología que se ajuste a las necesidades del negocio.
Pigmentos de calidad de fibra versus tintes convencionales
La distinción fundamental entre pigmentos y tintes reside en su interacción con los sustratos textiles. Los tintes forman enlaces químicos o físicos fuertes con las moléculas de fibra, penetrando la estructura de la fibra a nivel molecular. Es el polímero circundante el que mantiene los pigmentos en su lugar para que permanezcan como partículas separadas dentro de la matriz de la fibra.
Esta diferencia estructural se manifiesta en los rasgos de desempeño. Debido a la forma en que sus moléculas se distribuyen e interactúan con la luz, los tintes suelen producir colores más brillantes y saturados. Debido a que no pasan por las reacciones de degradación fotoquímica que sufren las moléculas de tinte, los pigmentos ofrecen una solidez a la luz y una resistencia química superiores. La resistencia al cloro representa una distinción particularmente importante, ya que las fibras pigmentadas mantienen la estabilidad del color en aplicaciones de piscinas y spas donde el agua clorada degrada rápidamente muchos sistemas de tinte.
Las consideraciones de costos varían según la escala y la complejidad de la producción. El coste de los pigmentos como materia prima suele ser mayor por kilogramo, pero el coste de producción en su conjunto suele ser más barato cuando no se necesitan etapas de teñido. La pigmentación integrada es más rentable-para la producción de productos básicos-de gran volumen, pero el teñido convencional puede ser mejor para la producción especializada de lotes pequeños-porque ofrece más opciones.

Sistemas Masterbatch e integración de pigmentos
Los fabricantes de textiles obtienen pigmentos de grado de fibra-a través de dos canales principales: pigmento en polvo directo para-compuestos internos o concentrados de masterbatch pre-dispersos. Los sistemas Masterbatch son fáciles de usar y consistentes porque los colores ya están mezclados con una resina portadora que es compatible con el polímero de fibra objetivo. Los proveedores diseñan estos concentrados para ofrecer un color uniforme en proporciones-de reducción específicas, normalmente entre el 1 % y el 5 % de mezcla maestra en el polímero de fibra.
A los grandes productores con-habilidades internas de composición les gusta la compra directa de pigmento en polvo porque les ahorra entre un 15% y un 25% en costos en comparación con los sistemas de masterbatch. Sin embargo, este enfoque requiere inversión en equipos de dispersión, infraestructura de control de calidad y experiencia técnica para lograr resultados consistentes. La decisión entre enfoques refleja la escala, las capacidades técnicas y las prioridades de costos de cada organización. Las diferencias de rendimiento entre un masterbatch bien-formulado y un pigmento directo compuesto adecuadamente son mínimas cuando los fabricantes siguen las mejores prácticas. Los criterios clave de evaluación deben centrarse en la coherencia de los proveedores, las capacidades de soporte técnico y el costo total de entrega en lugar del formato de entrega en sí.
Tecnologías de pigmentos eco-emergentes y respetuosas con el medio ambiente
Las regulaciones ambientales y la demanda de los consumidores de textiles sustentables están impulsando la innovación en la química de pigmentos. Los desarrollos recientes incluyen pigmentos orgánicos de base biológica-derivados de materias primas renovables y pigmentos diseñados para mejorar la reciclabilidad en modelos de economía circular. Estas soluciones emergentes abordan las preocupaciones sobre los compuestos orgánicos persistentes y al mismo tiempo mantienen los estándares de rendimiento requeridos para las aplicaciones textiles comerciales.
Algunos fabricantes han introducido sistemas de pigmentos optimizados para reducir la descomposición de polímeros durante el procesamiento a alta-temperatura, lo que reduce las emisiones de compuestos orgánicos volátiles y mejora la calidad del aire en el lugar de trabajo. Estas innovaciones demuestran la respuesta de la industria a los estándares medioambientales en evolución, manteniendo al mismo tiempo el rendimiento técnico que hace que los pigmentos de grado fibra- sean alternativas viables al teñido convencional.
Cómo adquirir pigmentos de calidad de fibra: una guía para el comprador B2B
Adquisición exitosa depigmentos de grado de fibrarequiere atención a los términos comerciales, la calificación de los proveedores y la gestión logística. El siguiente marco ayuda a los equipos de compras a optimizar sus estrategias de abastecimiento y al mismo tiempo mitiga los riesgos de la cadena de suministro.
Evaluación de capacidades y certificaciones de proveedores
El primer paso para evaluar a un proveedor es comprobar sus capacidades de fabricación y sus sistemas de gestión de calidad. Los fabricantes de pigmentos de renombre mantienen la certificación ISO 9001 como evidencia básica del control de calidad sistemático. Los proveedores de textiles-específicos cuentan cada vez más con la certificación Oeko-Tex Standard 100, lo que confirma que sus productos cumplen con estrictas restricciones sobre sustancias nocivas en aplicaciones textiles. La escala de fabricación y la capacidad de respaldo merecen una evaluación cuidadosa. Los proveedores con múltiples instalaciones de producción ofrecen una mayor resiliencia contra las interrupciones, mientras que los fabricantes de un solo sitio-pueden presentar un riesgo de concentración.
Pregunte sobre las estrategias de abastecimiento de materias primas, ya que los proveedores de pigmentos que dependen de una única fuente-de intermediarios pueden enfrentar limitaciones de disponibilidad durante las interrupciones en la cadena de suministro. Las capacidades de soporte técnico distinguen a los proveedores en este mercado especializado. Los principales fabricantes emplean ingenieros de aplicaciones que ayudan con la combinación de colores, la optimización de la dispersión y la resolución de problemas de procesamiento. Esta experiencia se vuelve particularmente valiosa cuando se realiza la transición entre sistemas de pigmentos o se desarrollan nuevas gamas de tonos, lo que reduce la carga técnica interna de los equipos de adquisiciones y fabricación.
Estructuras de precios y consideraciones contractuales
El precio de los pigmentos de calidad-de fibra suele reflejar varios componentes: el coste del pigmento base, la complejidad del procesamiento, el volumen de los pedidos y los requisitos de embalaje. Los compromisos de volumen generan descuentos del 10% al 20% en comparación con las compras al contado, lo que incentiva los contratos anuales para requisitos de producción estables. Sin embargo, los equipos de adquisiciones deben equilibrar los compromisos de volumen con los costos de mantenimiento del inventario y el riesgo de cambios en las especificaciones.
Las cantidades mínimas de pedido varían significativamente entre proveedores, desde 25 kg para colores especiales hasta 500 kg para colores básicos. Los fabricantes que prestan servicios en múltiples mercados pueden agregar volúmenes para cumplir con MOQ más altos, accediendo a mejores precios mientras distribuyen el inventario entre las instalaciones de producción. Las opciones de embalaje, incluidos los tambores de fibra, los supersacos y los contenedores retornables, afectan los costos por unidad- y la eficiencia de manipulación. Los mecanismos de ajuste de precios justifican una definición contractual clara. Las fluctuaciones de los costos de las materias primas, particularmente para los productos intermedios orgánicos vinculados a los mercados petroquímicos, pueden afectar significativamente los precios de los pigmentos. El establecimiento de fórmulas de precios indexados vinculadas a índices de referencia de productos básicos reconocidos protege a ambas partes de la volatilidad del mercado y al mismo tiempo mantiene la continuidad del suministro.
Evaluación de muestras y verificación de calidad
Las pruebas exhaustivas de muestras antes de un compromiso-a gran escala siguen siendo esenciales a pesar de las certificaciones y la reputación de los proveedores. Solicite muestras acompañadas de un Certificado de análisis que documente las especificaciones clave, incluida la intensidad del color, la distribución del tamaño de las partículas, el contenido de metales pesados y los parámetros de estabilidad térmica. Compare estas especificaciones con sus requisitos internos y ofertas competitivas.
Realice pruebas de aplicación utilizando sus equipos y condiciones de procesamiento reales. Es posible que las pruebas a escala de laboratorio-no revelen problemas de procesamiento que surgen a escala de producción, como la acumulación de presión en la hilera o la variación de color bajo diferentes tiempos de residencia. Documente los parámetros del proceso y las propiedades de la fibra resultantes para establecer datos de rendimiento de referencia para futuras comparaciones de calidad. Las pruebas de terceros-a través de laboratorios independientes proporcionan una verificación imparcial de especificaciones críticas. Este enfoque resulta especialmente valioso a la hora de evaluar nuevos proveedores o investigar discrepancias en la calidad. El modesto costo de las pruebas produce una reducción significativa del riesgo al confirmar las afirmaciones de los proveedores antes de asumir compromisos financieros importantes.
Gestión de la logística de la cadena de suministro
Los pigmentos de grado de fibra-normalmente tienen plazos de entrega de entre 4 y 8 semanas, pero esto depende de lo complicado que sea el producto y de dónde se encuentre el vendedor. Para los procesos de formulación y aprobación, el desarrollo de colores personalizados extiende los plazos entre 2 y 4 semanas adicionales. Incluya estos cronogramas en la planificación de la producción, manteniendo un stock de seguridad para amortiguar retrasos inesperados.
El abastecimiento internacional introduce consideraciones adicionales que incluyen derechos de importación, costos de flete y requisitos de documentación. Los envíos en contenedores ofrecen los costos de transporte por unidad-más económicos para volúmenes que superan las 10 toneladas métricas, mientras que cantidades más pequeñas pueden enviarse por transporte aéreo a pesar de los costos más altos para mantener la flexibilidad del cronograma. Evalúe el costo total en destino en lugar de los precios ex-ex fábrica al comparar proveedores nacionales e internacionales.
Las estrategias de gestión de inventarios deben tener en cuenta la vida útil de los pigmentos y las condiciones de almacenamiento. Si bien la mayoría de los pigmentos de fibra-permanecen estables durante 24-36 meses si se almacenan adecuadamente, ciertos pigmentos orgánicos pueden experimentar cambios sutiles de color con un almacenamiento prolongado. Implemente una rotación de inventario de primero-en-primero en salir y establezca duraciones máximas de almacenamiento para evitar la degradación de la calidad.
Conclusión
pigmentos de grado de fibrarepresentan una solución de coloración tecnológicamente avanzada que aborda los requisitos críticos de la industria textil en materia de consistencia de calidad, sostenibilidad ambiental y eficiencia operativa. La comprensión integral de sus propiedades químicas, métodos de aplicación y consideraciones de adquisición permite a los profesionales de compras tomar decisiones informadas que optimizan tanto el rendimiento del producto como el costo total de propiedad. A medida que los fabricantes de textiles enfrentan una presión cada vez mayor para reducir el impacto ambiental y al mismo tiempo mantener precios competitivos, los pigmentos de calidad de fibra-ofrecen un camino comprobado para lograr estos objetivos aparentemente contradictorios.
La evolución continua de las tecnologías de pigmentos, particularmente en formulaciones-ecológicas y características de rendimiento mejoradas, garantiza que estos materiales seguirán desempeñando un papel esencial en las estrategias de fabricación textil. Los programas de adquisición exitosos combinan una calificación rigurosa de los proveedores, pruebas de calidad integrales y relaciones colaborativas con los proveedores para garantizar un acceso confiable a pigmentos que cumplan con especificaciones técnicas exigentes y al mismo tiempo respalden objetivos comerciales a largo plazo-.
Preguntas frecuentes
P1: ¿Qué distingue los pigmentos de calidad de fibra de los pigmentos industriales estándar?
R: En comparación con los grados industriales generales, los pigmentos de grado de fibra-presentan tamaños de partículas significativamente más finos, normalmente 0,05-0,5 micrómetros. Este tamaño de partícula refinado garantiza una extrusión suave de la fibra sin bloqueo de la hilera y evita manchas visibles en las telas terminadas. Además, las especificaciones de grado de fibra imponen límites más estrictos sobre metales pesados e impurezas para cumplir con los estándares de seguridad textil, particularmente para productos que entran en contacto con la piel.
P2: ¿Pueden los pigmentos de calidad de fibra funcionar tanto con fibras sintéticas como naturales?
R: Durante los procesos de hilado por fusión, estos pigmentos se integran principalmente en fibras sintéticas como poliéster, nailon y polipropileno. Las fibras naturales como el algodón, la lana y la seda suelen requerir métodos de teñido convencionales debido a sus diferentes procesos de producción. Sin embargo, los tejidos mezclados que contienen componentes sintéticos pueden incorporar fibras sintéticas pigmentadas junto con fibras naturales teñidas, combinando los beneficios de ambos enfoques.
P3: ¿Cómo mejoran los pigmentos de fibra la solidez del color en comparación con los tintes tradicionales?
R: El atrapamiento físico de las partículas de pigmento dentro de la matriz de fibra polimérica proporciona una resistencia superior a la degradación química y fotoquímica. A diferencia de los tintes que pueden sufrir una degradación molecular cuando se exponen a la luz ultravioleta, el cloro o detergentes fuertes, los pigmentos mantienen su integridad estructural. Esta diferencia fundamental explica por qué las fibras pigmentadas suelen alcanzar índices de resistencia a la luz de 1 a 2 puntos más altos en la escala de lana azul en comparación con sus equivalentes teñidas.
Asóciese con Henghao Technology para un suministro confiable de pigmentos de calidad de fibra
Desarrollo tecnológico de Henghao (Hangzhou) Co., Ltd.aporta más de 20 años de experiencia como fabricante confiable de pigmentos de grado de fibra- que presta servicios a productores textiles en 33 países. Nuestra completa cartera de productos abarca pigmentos orgánicos e inorgánicos de alto-rendimiento diseñados específicamente para aplicaciones de fibras exigentes, lo que garantiza una consistencia de color y una confiabilidad de procesamiento excepcionales. Entendemos la importancia crítica de la estabilidad de lote-a-lotes para sus operaciones de producción, implementando rigurosos protocolos de control de calidad que garantizan especificaciones alineadas con los estándares internacionales.
Nuestro modelo de precios directos de fábrica elimina los márgenes intermedios, lo que ofrece ventajas de costos del 10 al 15 % y al mismo tiempo mantiene la calidad superior que exigen sus operaciones textiles. El soporte técnico de nuestros experimentados ingenieros de aplicaciones ayuda con la combinación de colores, la optimización de la dispersión y la resolución de problemas de procesos, lo que reduce los plazos de desarrollo interno y minimiza los riesgos de producción. Agradecemos las consultas de gerentes de adquisiciones e ingenieros técnicos que buscan proveedores de pigmentos confiables que combinen precios competitivos con un compromiso inquebrantable con la calidad. Contacta con nuestro equipo eninfo@henghaopigment.compara solicitar muestras gratuitas y especificaciones técnicas detalladas.
Referencias
1. Sociedad de Tintoreros y Coloristas. (2018).The Color Index International: pigmentos y colorantes solventes. Bradford: COSUDE Enterprises Ltd.
2. Smith, KJ (2020).Tecnologías de formación y coloración de fibras en la fabricación textil moderna. Cambridge: Woodhead Publishing.
3. Asociación Estadounidense de Químicos y Coloristas Textiles. (2019).Manual Técnico de la AATCC, Volumen 94. Parque Triángulo de Investigación: AATCC.
4. Hambre, K. (ed.). (2021).Tintes Industriales: Química, Propiedades, Aplicaciones. Weinheim: Wiley-VCH.
5. Peters, RH (2017).Química Textil Volumen III: La Química Física del Teñido. Ámsterdam: Elsevier Science.
6. Broadbent, AD (2019).Principios básicos de la coloración textil.. Sociedad de Tintoreros y Coloristas, Bradford.


